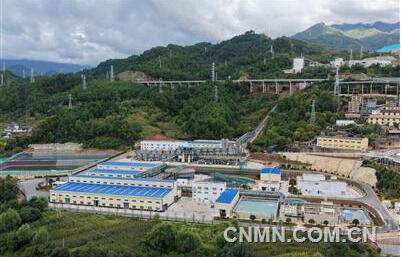
金鼎锌业新建10000吨天硫化矿选厂厂区 柳国娅/摄
近年来,云南金鼎锌业有限公司(以下简称“金鼎锌业”)深入贯彻落实国家智能制造和绿色低碳发展战略,紧扣中铝集团“四个特强”战略部署及中国铜业数字化提升专项行动要求,以260万吨/年采矿能力建设及新建10000吨/天硫化矿选厂为“十五五”重要矿产资源安全保障能力跃升的主战场,在滇西北建成国内铅锌选矿单系列规模最大的现代化选厂。朝着“生态环保最优质、生产效率最高效、数字化程度最领先、盈利水平最突出、可持续发展能力最强劲”的目标迈出关键一步。
新建选厂项目占地237.13亩,设计处理能力10000吨/天。于2025年5月9日破土动工,2026年3月带负荷试车,2026年5月全流程稳定运行,实现“同规模选厂最快建设速度、最快达产速度”。截至2026年9月,累计完成选矿处理量117.24万吨,产出铅锌金属4.11万吨。
该项目具有四大特点:一是国内铅锌选矿单系列规模最大,二是露天矿山与选厂一体化布局,三是国内同类型选厂建设周期最短,四是智能化水平最高。该项目碎磨系统靠近采场上部,浮选及后续工序位于下部,依托自然高差实现矿浆自流输送,每年可节约运输成本约3000万元。关键设备露天布置,全自动化运行,无需人工现场值守。
智能化方面,该项目构建起“底层自动化控制+上层智能优化”两级控制体系。底层的全流程DCS自动化数字控制系统相当于覆盖全厂的“神经网络”,将破碎、磨矿、浮选、浓密、水处理等各工序和设备连接起来,实现集中监控、远程启停、自动调节和联锁保护。目前,设备运行状态数据集中采集率达90%,远程控制率超95%,均达到国内领先水平。上层设置全流程专家智能控制系统,可将选矿工程师的经验与AI算法融合,针对碎磨、浮选、浓密等环节自动判断工况、优化工艺参数。同时,通过AI驱动,打造集智能诊断、决策支持于一体的设备全生命周期管理系统,为大型选厂装备长周期稳定运行提供保障。其中,磨矿、浮选专家系统投入率分别达98%、97%。该项目在国内首次实现破碎、磨矿、浮选、浓密全流程选矿专家系统的实际应用,在铅锌行业首次实现药剂制备无人化。5月25日,该公司入选云南省2026年度先进级智能工厂名单。
在绿色低碳方面,该项目单位产品能耗达到国家一级标准,实现废水零排放,各除尘系统优于行业特别排放限值,达到行业先进水平。同时,加工成本每吨降低约30元,生产效率提高2倍以上。
成绩背后,是全体建设者迎难而上的攻坚意志和实干精神。2026年春节期间,参建人员坚守现场,坚持每天17时30分召开碰头会,确保“问题不过夜、信息不隔天”。3月29日,项目实现负荷带料试生产;5月实现满负荷生产。试车期间,项目团队对破碎、磨矿、浮选、脱水等环节暴露的问题逐一登记、定人定责、限时销号,累计完成消缺198项,从单机调试到满负荷生产仅用31天。该厂厂长汪先道说:“试车就是发现问题、解决问题的过程。球磨机密封条规格错误导致漏浆,团队连夜拆解更换,连续奋战三天四夜。设备供应商的调试人员起初按时下班,后来被大家的拼劲感染,主动加班配合布线、调试,最终共同完成联动试车。”
践行重要矿产资源安全保障使命,需要这种拼搏精神,项目建设、投运、满产目标的快速实现,需要这样的“金鼎速度”和“金鼎热度”。